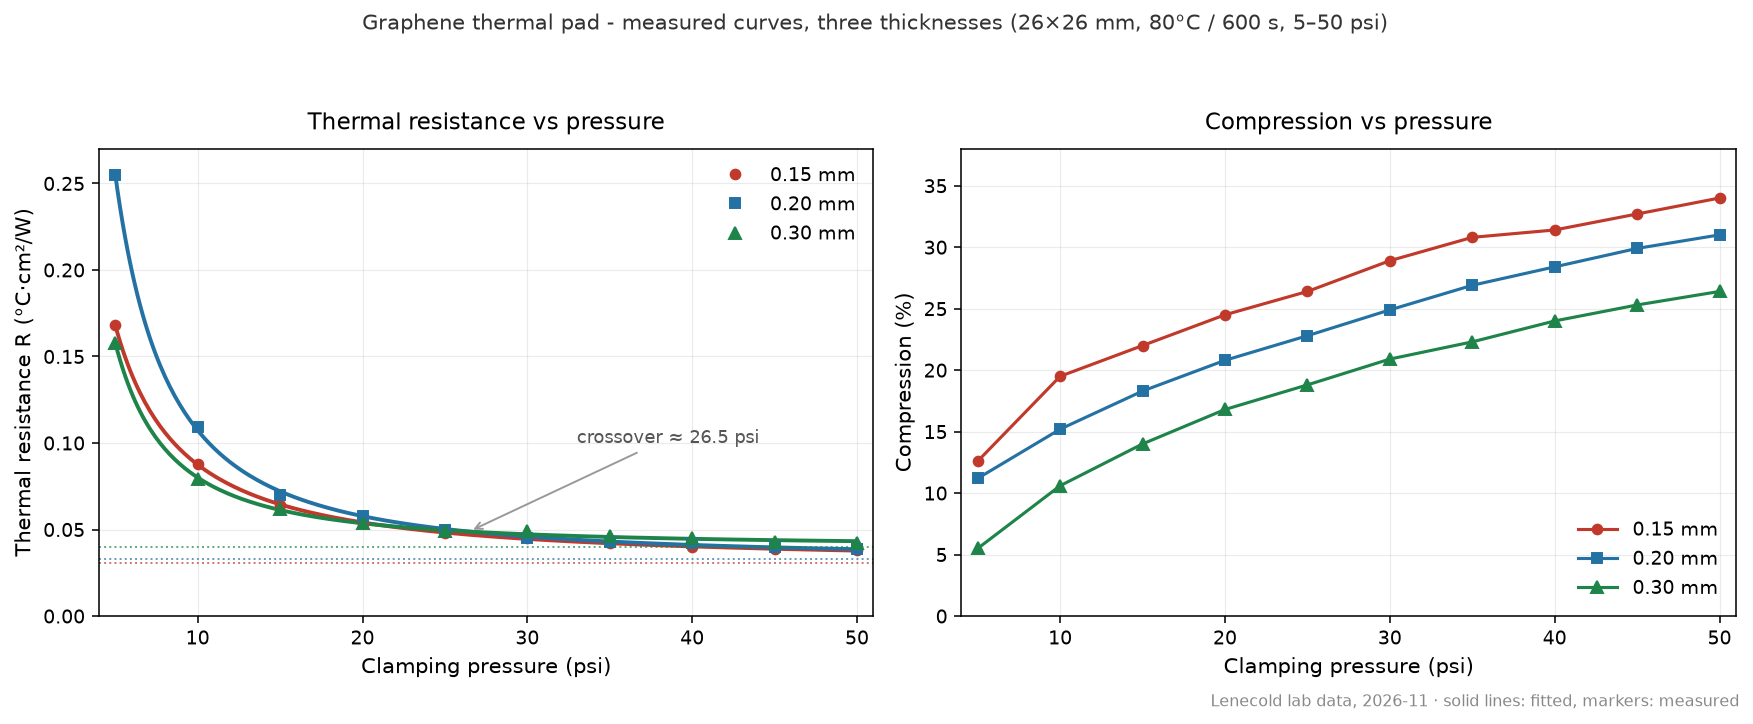
大多数导热界面材料的数据表只给一个压力下的一个热阻值。这个数字恰恰藏起了最有用的信息:在你的夹持压力、你的间隙下,界面到底表现如何。所以我们把它测出来了:180 W/m·K 石墨烯导热垫三个厚度规格、每规格十个压力点、共 30 组实测数据——完整曲线全部发布如下。
测试条件
- 样品:26 × 26 mm,标称厚度 0.15 / 0.20 / 0.30 mm(实测初始厚度 0.159 / 0.197 / 0.292 mm——压缩率按实测厚度反算,不用标称值)
- 条件:80 °C,每点保温 600 s
- 压力:5~50 psi,每规格 10 个压力点(共 30 组实测点)
- 拟合质量:热阻按 R(P) = a·P-b + c 拟合,三规格 R² ≥ 0.9993,95% 置信带已验证
完整数据表
热阻单位 °C·cm²/W,压缩率单位 %,数值均为实测:
| 压力 (psi) | 热阻 0.15 mm | 热阻 0.20 mm | 热阻 0.30 mm | 压缩率 0.15 mm | 压缩率 0.20 mm | 压缩率 0.30 mm |
|---|---|---|---|---|---|---|
| 5 | 0.168 | 0.255 | 0.158 | 12.6 | 11.2 | 5.5 |
| 10 | 0.088 | 0.109 | 0.079 | 19.5 | 15.2 | 10.6 |
| 15 | 0.064 | 0.070 | 0.062 | 22.0 | 18.3 | 14.0 |
| 20 | 0.054 | 0.058 | 0.054 | 24.5 | 20.8 | 16.8 |
| 25 | 0.048 | 0.050 | 0.049 | 26.4 | 22.8 | 18.8 |
| 30 | 0.045 | 0.045 | 0.049 | 28.9 | 24.9 | 20.9 |
| 35 | 0.042 | 0.043 | 0.046 | 30.8 | 26.9 | 22.3 |
| 40 | 0.040 | 0.042 | 0.045 | 31.4 | 28.4 | 24.0 |
| 45 | 0.039 | 0.040 | 0.043 | 32.7 | 29.9 | 25.3 |
| 50 | 0.038 | 0.039 | 0.042 | 34.0 | 31.0 | 26.4 |
曲线告诉你的五件事——都是数据表数字给不了的
1. 厚度决定下限,压力决定下限以上的一切
每条拟合曲线的残余项——压力无穷大时仍保留的热阻——随厚度单调递增:0.15 / 0.20 / 0.30 mm 对应 0.030 / 0.033 / 0.040 °C·cm²/W。这是全部数据里最稳定的规律:垫片本体的那部分热阻是压不掉的。但在真实装配能提供的压力区间,三条曲线是收敛的:50 psi 时三规格热阻都在 0.038~0.042 °C·cm²/W 之间。工作区间里,起主导作用的是压力,不是厚度。
2. 低压下,薄不是优势——反而可能吃亏
最反直觉的结果:5 psi 时 0.20 mm 垫片的热阻是三个规格里最高的(0.255),而 0.30 mm 反而最低(0.158)。薄而挺的垫片需要压力才能贴合表面粗糙度;厚垫片在轻夹持下就能"抓住"表面。0.20 与 0.30 mm 的曲线在约 26.5 psi 处交叉。如果你的装配是轻弹片夹持,"用最薄的准没错"是错误建议——先看曲线的低压端。
3. 加压收益的 90%,在 20 psi 之前就拿到了
0.20 mm 规格:从 5 到 20 psi,已完成 50 psi 总降幅的 91%(0.30 mm 约 90%)。曲线陡峭段才是收益所在。过了拐点,压力加倍只能换来个位数百分比的改善——如果你的螺丝已经能稳定提供 25~30 psi,继续加大扭矩带来的主要是风险,不是热收益。
4. 压缩率排序全程稳定,且厚垫片高压段饱和
压缩率全程 0.15 > 0.20 > 0.30(50 psi 时分别为 34.0% / 31.0% / 26.4%)。0.30 mm 在高压段明显趋于饱和,而薄规格还在缓慢爬升。对公差链设计的含义:厚垫片在高压下"吃"掉的间隙变化更少——这既可能是优点(接合更稳定)也可能是风险(翘曲表面出现开放间隙),取决于你的平面度余量。
5. 只标一个压力下的"导热系数",等于没标
由 0.15 mm 实测数据反算的表观面内法向导热系数,从 5 psi 的约 8 W/m·K 升到 50 psi 的约 28 W/m·K。瓶子里的材料没变——变的是接触填充。这正是我们报价前一定先问装配压力的原因,也是为什么数字怎么测出来的比数字本身更重要。
从曲线得出的快速选型建议
- 弹片 / 低压装配(<15 psi):倾向更厚更软的垫片,0.30 mm 实测数据在此区间表现最好。
- 螺丝扭矩装配(25~40 psi):三个厚度热阻差距在 ~10% 以内;按间隙和公差选,别按数据表头条选。
- 设计目标 ~20 psi:曲线拐点。低于它热阻陡增,高于它收益边际递减。
这份数据是什么、不是什么
30 组实测点全部来自量产同源石墨烯垫材料,连同拟合方程与拟合优度一起发布,方便你复现我们的数字。完整曲线拟合报告(各规格独立拟合、置信带、残差分析)可随样品索取。量产供应以 0.3 mm 及以上、按图模切为主;更薄规格为实验室制样、逐案评估——把你的间隙和夹持方式告诉我们,我们如实告诉你适不适合。
本文是此前《压缩曲线与 300 次循环热阻稳定性》实测数据的多厚度续篇。